CNC 剛性攻牙為什麼還會斷絲攻?5個常見原因與改善方法
By 寶怡技術團隊
CNC 已經有剛性攻牙,為什麼絲攻還是會斷?
「我們的 CNC 加工中心已經有剛性攻牙功能,為什麼絲攻還是會斷?」
這是許多加工現場都可能遇到的問題。
明明主軸轉速、進給與螺距都已經按照加工條件設定,攻牙過程卻仍可能出現:
- 絲攻加工到一半突然斷裂
- 退出攻牙孔時斷刀
- 螺紋品質不穩定
- 通止規偶爾無法通過
- 絲攻壽命忽長忽短
- 高速攻牙時加工狀況特別不穩定
遇到這些問題,很多人的第一個反應是:
「是不是絲攻品質不好?」
於是換品牌、換塗層、換規格。
但如果換了絲攻之後問題仍然存在,真正需要檢查的可能不是絲攻本身,而是整個攻牙加工系統。
因為即使 CNC 具備剛性攻牙功能,在主軸啟動、停止、反轉及高速加工等動態過程中,主軸與 Z 軸之間仍可能產生微小同步誤差。這些誤差可能轉化為絲攻額外的軸向負荷,進而影響螺紋品質與刀具壽命。
那麼,CNC 剛性攻牙為什麼還會斷絲攻?
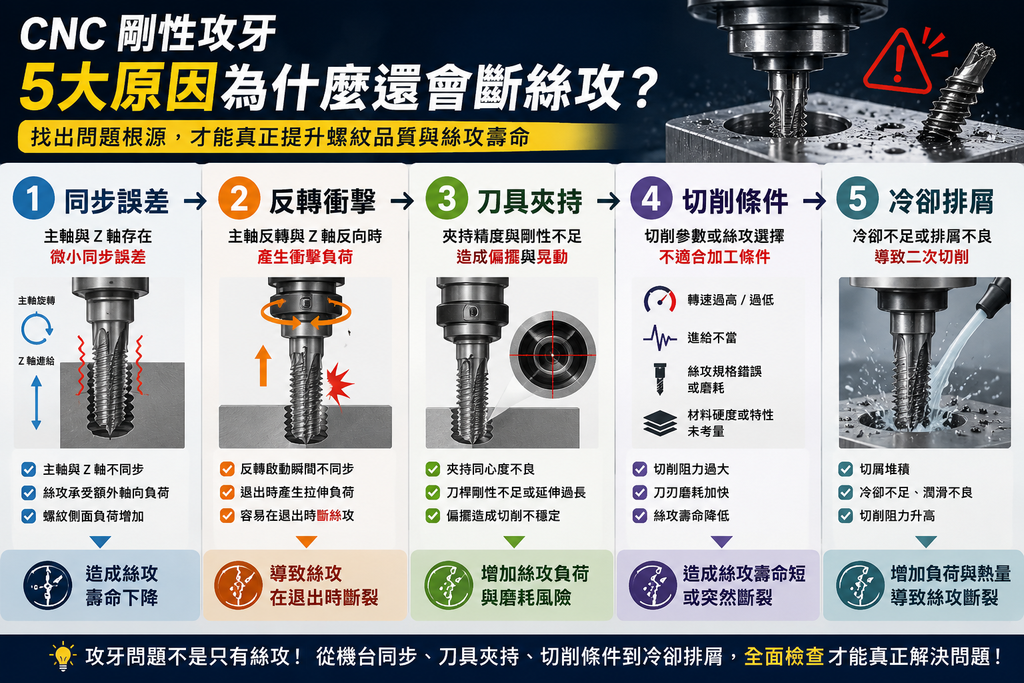
以下整理 5 個加工現場容易忽略的原因。
一、先了解:什麼是 CNC 剛性攻牙?
剛性攻牙(Rigid Tapping)是 CNC 加工中心常見的攻牙方式。簡單來說,CNC 控制系統會讓主軸旋轉與 Z 軸進給依照螺紋螺距同步運動。
例如:
M10 × 1.5
當主軸旋轉一圈時,Z 軸理論上就應該前進 1.5 mm。
也就是:
進給量=主軸轉速 × 螺距
因此,剛性攻牙比傳統浮動式攻牙更適合高速、高效率的 CNC 加工。
但要注意:
「剛性攻牙」不代表加工過程中完全不存在同步誤差。
實際加工時,主軸與 Z 軸的伺服反應、啟動、停止及反轉,都可能產生極微小的同步差異。對一般銑削來說,這些誤差可能不明顯。
但對於直接承受軸向與扭轉負荷的絲攻而言,即使是微小誤差,也可能造成額外負荷。
這也是同步攻牙刀桿存在的重要原因之一。Bilz S3D 即是針對具有同步進給功能的加工中心、CNC 車床等設備所設計。
二、CNC 剛性攻牙還會斷絲攻的 5 個常見原因
原因 1:主軸與 Z 軸存在微小同步誤差
這是許多加工人員最容易忽略的地方。
理想狀態下:
主軸旋轉速度 ↔ Z 軸進給
應該完全按照螺距同步。
但實際機台運轉時,主軸與進給軸並不是一個完全沒有誤差的機械系統。
尤其在:
- 主軸啟動
- 加速
- 減速
- 停止
- 反轉
等瞬間,都可能出現微小的同步誤差。
這時候絲攻就可能承受額外的:
拉伸 → 壓縮 → 軸向負荷 → 螺紋側面負荷
如果加工的是小尺寸絲攻、高強度材料或高精度螺紋,這些額外負荷可能更加明顯。
Bilz S3D 的 3D-Synchro 技術,就是透過拉伸與壓縮方向的微量軸向補償,以及旋轉方向的阻尼,來補償同步誤差,降低絲攻螺紋側面的負荷。
原因 2:絲攻「進去沒斷,退出時卻斷了」
這也是加工現場很常見、卻容易被忽略的情況。
有些人會發現:
攻牙進孔的過程看起來正常,結果絲攻反轉退出時突然斷掉。
為什麼?
因為攻牙並不是只有「攻進去」這個動作。當絲攻到達設定深度後,主軸必須反轉,Z 軸也必須同步反向移動。
如果此時存在微小同步誤差,絲攻可能產生額外的軸向負荷,甚至在已經成形的螺紋上產生不必要的二次切削。這不只可能增加絲攻負荷,也可能影響螺紋品質。
因此,如果你的現場經常發生:
「絲攻都是在退出時斷掉。」
除了檢查絲攻規格、切削條件之外,也值得進一步檢查攻牙刀桿與同步補償能力。
原因 3:問題不一定在絲攻,刀具夾持系統也可能是關鍵
當絲攻斷裂時,很多人會直接更換另一支絲攻。
但如果:
換了絲攻還是斷
就應該開始檢查刀具夾持。
攻牙刀桿與絲攻之間的夾持狀態、同心度、剛性與補償能力,都可能影響加工穩定性。
尤其當加工條件逐漸提高,例如:
- 高速攻牙
- 大量量產
- 高價絲攻
- 高強度材料
- 高精度螺紋
單純依賴一般夾持方式,可能不足以處理所有加工狀況。
這也是為什麼在高穩定性攻牙加工中,除了選擇適合的絲攻之外,也需要把攻牙刀桿納入整體加工條件評估。
原因 4:絲攻與切削條件不適合
當然,也不是所有斷絲攻問題都來自刀桿。如果絲攻選擇或加工參數錯誤,再好的攻牙刀桿也無法完全解決問題。
建議檢查:
① 工件材料
例如:
- S45C
- SCM440
- 4140
- 不鏽鋼
- 合金鋼
- 高溫合金
不同材料的切削阻力、加工硬化與排屑特性不同。
② 絲攻類型
通孔與盲孔使用的絲攻形式可能不同。
③ 螺紋規格
包括:
- M尺寸
- 螺距
- 攻牙深度
- 精度要求
④ 切削速度與進給
速度過高可能造成溫度與磨耗增加;參數不適當也可能提高絲攻負荷。
⑤ 絲攻磨耗
絲攻刃口磨耗後,切削阻力會增加。
因此:
不要把所有斷絲攻問題都歸咎於刀具夾持。
真正有效的改善方式,是從「絲攻+加工參數+機台+冷卻+攻牙刀桿」一起檢查。
原因 5:冷卻與排屑不良
攻牙是一個相當容易受到切屑影響的加工。
尤其是:
- 不鏽鋼
- 合金鋼
- 深孔
- 盲孔
如果切屑無法順利排出,就可能發生:
切屑堆積
↓
二次切削
↓
切削阻力增加
↓
絲攻負荷增加
↓
刀具磨耗甚至斷裂
因此,當現場發現:
「攻牙越深越容易斷」
或:
「通孔還好,盲孔特別容易出問題」
除了檢查絲攻類型與切削參數,也應該檢查冷卻與排屑條件。
Bilz S3D 支援中心出水,官方規格標示可適用最高 80 bar 的內部冷卻。
三、絲攻出現問題,到底該先檢查哪裡?
如果你不確定問題到底來自哪個環節,可以先從下面這張表開始判斷。
| 現場問題 | 建議優先檢查 |
|---|---|
| 攻牙過程容易斷絲攻 | 絲攻規格、切削條件、夾持 |
| 退出攻牙孔時容易斷 | 同步誤差、軸向負荷、攻牙刀桿 |
| 絲攻壽命很短 | 切削參數、冷卻、刀具磨耗 |
| 螺紋品質不穩定 | 同步性、刀具磨耗、夾持精度 |
| 通止規偶爾不過 | 螺紋尺寸、同步誤差、刀具狀態 |
| 深孔攻牙容易斷 | 排屑、冷卻、絲攻選擇 |
| 高速攻牙時問題變嚴重 | 主軸同步、攻牙刀桿、切削條件 |
| 換絲攻後問題仍然存在 | 不要只換絲攻,檢查整個夾持系統 |
四、如果 CNC 已經有剛性攻牙,還能怎麼改善?
如果確認:
- CNC 本身具有剛性攻牙
- 螺距與進給設定正確
- 絲攻規格正確
- 切削條件合理
- 冷卻與排屑沒有明顯問題
但仍然出現:
絲攻壽命短、斷絲攻、螺紋品質不穩
那麼下一個值得檢查的環節,就是:
攻牙刀桿
這也是同步攻牙刀桿的核心價值。
五、Bilz S3D 同步攻牙刀桿,解決的是什麼問題?
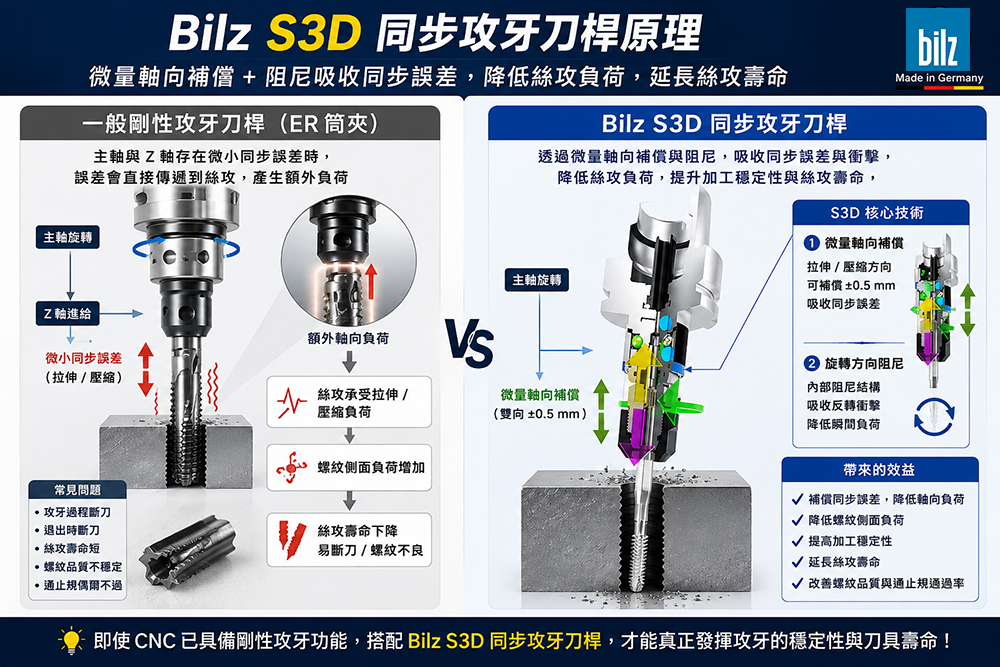
Bilz S3D 是針對 CNC 同步攻牙所設計的 3D Synchro 攻牙刀桿。它不是單純把絲攻「夾緊」而已,而是透過微量軸向補償+旋轉方向阻尼,吸收加工過程中的微小同步誤差與位置偏差。
簡單理解:
一般剛性攻牙
主軸
↓
絲攻
↓
工件
如果出現微小同步誤差:
同步誤差 → 額外軸向負荷 → 螺紋側面負荷增加
Bilz S3D同步攻牙
主軸
↓
S3D同步補償/阻尼
↓
絲攻
↓
工件
透過微量補償與阻尼:
吸收同步誤差 → 降低螺紋負荷 → 提升加工穩定性
Bilz 官方資料指出,S3D 採用拉伸與壓縮方向的 ±0.5 mm 微量軸向補償,並搭配旋轉方向阻尼,可降低螺紋側面負荷、補償同步誤差、提高製程穩定性及延長絲攻壽命。
六、S3D 的實際效果有多大?
Bilz 原廠公布的測試資料中,在特定加工條件下,S3D 的確展現出絲攻壽命與加工速度的改善。
例如:
M8 絲攻壽命測試
在:
- X37CrMoV5-1
- 抗拉強度約 770 N/mm²
- 轉速 560 rpm
的連續測試條件下,S3D 的 M8 絲攻壽命達到標準筒夾的 220%。
另外,在 GG20 灰口鑄鐵的 M10 攻牙測試中,Bilz 資料顯示使用 S3D 時,切削速度可由 12.5 m/min 提升至 25 m/min,同時維持螺紋品質與公差。
但要注意:
220% 並不代表所有加工條件都能增加 220% 的絲攻壽命。
實際效果仍會受到:
- 工件材料
- 絲攻規格
- 孔深
- 切削速度
- 冷卻方式
- 機台狀況
- 原本使用的刀桿
等因素影響。
因此,這些數據比較適合作為特定測試條件下的性能參考,而不是保證值。
七、什麼情況特別值得考慮同步攻牙刀桿?
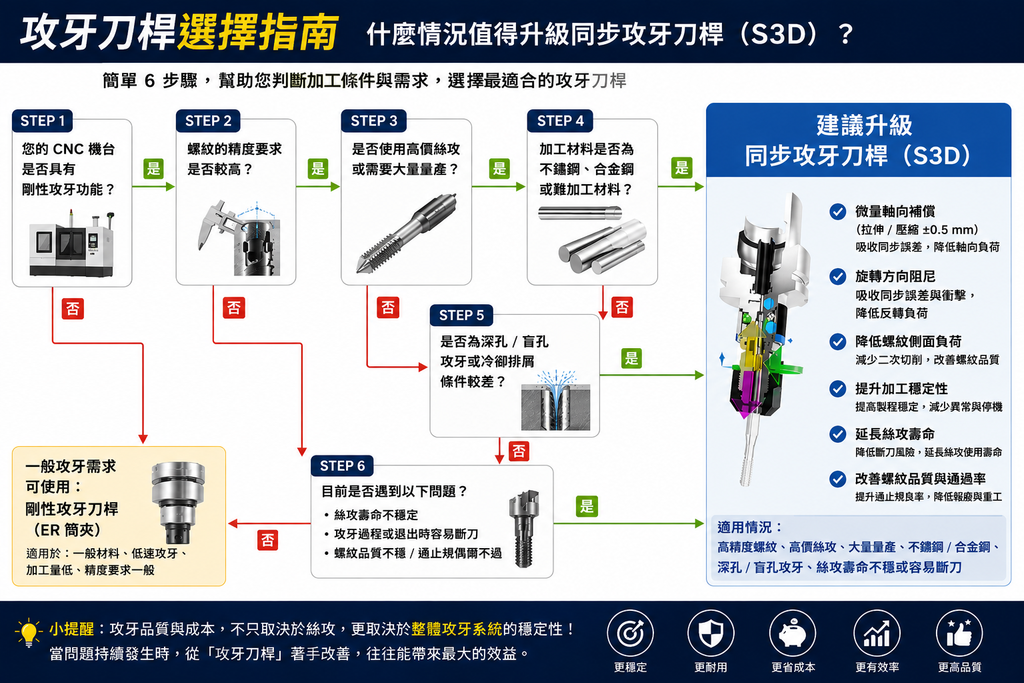
如果你的加工現場符合以下其中幾項,就值得進一步評估同步攻牙刀桿:
① 高價絲攻
絲攻本身成本高,斷一支的損失不只是刀具費。
② 大量量產
絲攻壽命不穩定,就會造成頻繁換刀與停機。
③ 高精度螺紋
對螺紋品質與通止規要求較高。
④ 加工合金鋼、不鏽鋼等材料
加工阻力與刀具負荷相對較高。
⑤ 深孔或盲孔攻牙
對排屑、冷卻與加工穩定性要求更高。
⑥ 已經使用 CNC 剛性攻牙
這其實是非常值得注意的一點。如果你的機台已經具備同步攻牙功能,卻仍然遇到絲攻壽命短或螺紋品質不穩,同步攻牙刀桿就是值得檢查的環節之一。
八、同步攻牙刀桿不是「所有加工都一定需要」
這點也很重要。
如果是:
- 低速攻牙
- 一般材料
- 低加工量
- 螺紋精度要求不高
- 絲攻成本低
- 目前加工完全穩定
傳統夾持方式可能就已經足夠。
但如果是:
量產+高精度+高價絲攻+難加工材料+絲攻壽命不穩
那麼就值得從整個攻牙系統重新評估。
因為真正要降低的,不只是:
一支絲攻的價格。
而是:
斷絲攻+換刀時間+機台停機+工件報廢+重工
所造成的總成本。
九、不要只計算「一支絲攻多少錢」
假設一支絲攻價格是 500 元。
很多加工廠的第一個想法可能是:
「換一支便宜一點的絲攻。」
但如果一支絲攻斷掉後,還需要:
- 停機
- 拆刀
- 取出斷絲攻
- 重新裝刀
- 重新校正
- 工件重工
- 甚至整件報廢
真正的成本可能遠高於一支絲攻本身。
尤其是:
航太、醫療、汽車、精密機械
等產業,工件本身的價值可能遠高於刀具。
因此,降低攻牙成本的思考方式應該從:
「這支絲攻多少錢?」
提升到:
「這套攻牙製程每加工一個螺紋,真正需要多少成本?」
這也是同步攻牙刀桿值得評估的原因。
十、結論:剛性攻牙沒有問題,問題可能出在「最後一段」
CNC 剛性攻牙已經是現代加工中心的重要功能,但:
有剛性攻牙 ≠ 所有攻牙問題都會自動消失。
當加工現場出現:
- 絲攻壽命短
- 絲攻容易斷
- 退出時斷絲攻
- 螺紋品質不穩
- 通止規偶爾不過
- 高速攻牙不穩定
不要只更換另一個品牌的絲攻。
可以按照:
絲攻 → 切削參數 → 冷卻排屑 → 機台同步 → 攻牙刀桿
的順序逐步檢查。
而如果問題與主軸、Z軸之間的微小同步誤差及攻牙過程中的軸向負荷有關,同步攻牙刀桿就是值得評估的改善方向。
Bilz S3D 透過 3D Synchro 技術提供拉伸與壓縮方向的微量軸向補償,以及旋轉方向阻尼,目的就是降低同步誤差造成的負荷,進一步提高攻牙製程穩定性、螺紋品質與絲攻壽命。
🔧 你的攻牙問題,可能不只是絲攻本身
如果目前加工現場遇到:
- 絲攻壽命不穩定
- 攻牙過程容易斷刀
- 退出時容易斷絲攻
- 螺紋品質不穩
- 通止規偶爾不過
- 高價絲攻消耗量大
建議不要只更換絲攻品牌,也可以從攻牙刀桿、主軸同步性、切削參數與冷卻排屑等面向一起檢查。
想知道你的加工條件適不適合 Bilz S3D?
歡迎提供以下資訊給寶怡機械技術團隊:
- 工件材質
- 螺紋規格
- 攻牙深度
- 通孔/盲孔
- CNC 機台型號
- 目前使用的絲攻品牌與規格
- 目前使用的攻牙刀桿
- 冷卻方式
- 轉速與進給
- 一支絲攻目前約可加工幾孔
- 最常遇到的問題
寶怡機械可依據實際加工條件,協助評估適合的同步攻牙刀桿方案。
延伸閱讀
絲攻夾頭種類怎麼選?同步絲攻夾頭如何延長絲攻壽命、降低攻牙成本
從剛性、柔性到同步攻牙,進一步了解不同攻牙刀桿的選擇方式。
攻牙成本竟能減少超過一半!
透過實際案例進一步了解 Bilz 同步攻牙刀桿如何協助降低攻牙成本。