高進給銑刀是什麼?High Feed Milling 原理、選刀與加工應用解析
By 寶怡技術團隊
在模具、機械零件、航太與金屬加工現場,粗加工往往佔據相當多的加工時間。尤其面對合金鋼、不鏽鋼、鈦合金或深腔加工時,如果仍採用傳統的粗銑方式,常會受到切削力、振動、刀具壽命與機台負載等因素限制。
如何在不單純提高主軸負載的情況下,加快材料去除速度?
高進給銑削(High Feed Milling,HFC)就是針對這類加工需求發展出的銑削方法。
高進給銑削的核心並不是單純把機台進給速度 F 調快,而是利用較小的切入角、較淺的軸向切深(ap)以及較高的每齒進給量(fz),讓切削力分布與切屑厚度產生改變,在維持加工穩定性的同時,提高材料去除效率。
Boehlerit 的高進給銑削系統進一步結合正角幾何、不同齒數的刀體與專用刀片,提供從模具深腔、一般粗加工,到鈦合金、不鏽鋼等難加工材料的高效率加工方案。
本文將從高進給銑削的原理開始,說明它與傳統銑削的差異,以及 Boehlerit BETAtec、DELTAtec 與 THETAtec 高進給銑削系統各自適合的加工方向。
什麼是高進給銑削(High Feed Milling)?
高進給銑削是一種以淺切削深度+高每齒進給量為核心的銑削方法。
與傳統粗加工追求較大的軸向切深不同,高進給銑削通常降低 ap,並透過提高 fz 與進給速度 Vf,增加單位時間內的材料去除量。
簡單來說:
傳統粗加工:較大的切深+一般進給
高進給銑削:較淺的切深+高每齒進給+高進給速度
高進給銑削結合淺切削深度與每齒高進給量,可提高金屬切除率;同時,切削力更多朝機床主軸軸向傳遞,有助於提高加工穩定性並降低振動。
因此,高進給銑削特別適合需要大量去除材料的粗加工與半精加工應用。
高進給銑刀為什麼可以提高加工效率?
高進給銑削的關鍵,可以從兩個物理現象理解:
1. 切屑變薄效應
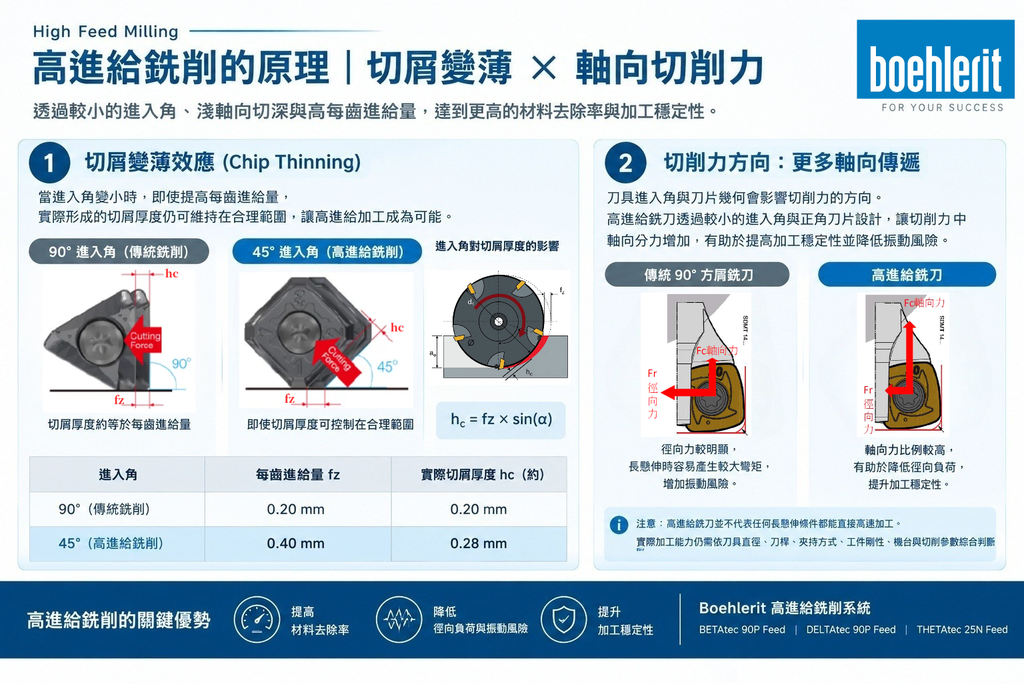
高進給銑刀通常採用較小的進入角,使實際形成的切屑厚度低於每齒進給量 fz。
例如:
- 90° 銑削時,若每齒進給量為 0.2 mm,實際切屑厚度約為 0.2 mm。
- 當進入角降低時,即使提高每齒進給量,實際切屑厚度仍可維持在合理範圍。
以 90° 與 45° 進入角比較,說明當進入角降低後,可以在維持適當切屑厚度的情況下提高每齒進給量,進而縮短加工時間。
因此,高進給銑削不是「硬把 F 值拉高」,而是利用刀具幾何讓高 fz 成為可能。
2. 切削力朝軸向傳遞更多
刀具進入角也會影響切削力的方向。
傳統 90° 方肩銑刀的徑向切削力較為明顯,當刀具懸伸增加時,徑向力容易形成較大的彎矩,使刀具更容易產生振動。
高進給銑刀則透過較小的進入角與刀片幾何,使切削力中軸向分力增加。
Boehlerit DELTAtec 90P Feed 的技術資料指出,其正角幾何使軸向力 Fc 多於徑向力 Fr,有助於提高銑削穩定性;其高進給刀片進入角約為 10°,並透過特殊半徑切削刃幾何改善切削力分布。
因此,在長懸伸、深腔或機台剛性有限的加工條件下,高進給銑削具有降低振動風險的優勢。
注意: 高進給銑刀並不代表任何長懸伸條件都能直接高速加工。實際加工能力仍需依刀具直徑、刀桿、夾持方式、工件剛性、機台與切削參數綜合判斷。
傳統粗銑與高進給銑削有什麼不同?
| 比較項目 | 傳統粗銑 | 高進給銑削 |
|---|---|---|
| 加工策略 | 較大的軸向切深 | 較淺的軸向切深 |
| 每齒進給 fz | 一般 | 較高 |
| 進給速度 Vf | 一般 | 可大幅提高 |
| 切削力 | 徑向力較明顯 | 軸向力比例較高 |
| 長懸伸加工 | 容易受到振動影響 | 有助於降低徑向負荷與振動風險 |
| 主要目的 | 一般粗加工 | 高效率材料去除 |
| 常見應用 | 面銑、方肩、一般粗銑 | 深腔、模具、插銑、難加工材料 |
高進給銑削的價值並不是「所有加工都要改用高進給」,而是在材料去除量大、加工時間長、刀具懸伸較長或需要降低徑向切削負荷的條件下,提供另一種加工策略。
高進給銑刀適合哪些加工?
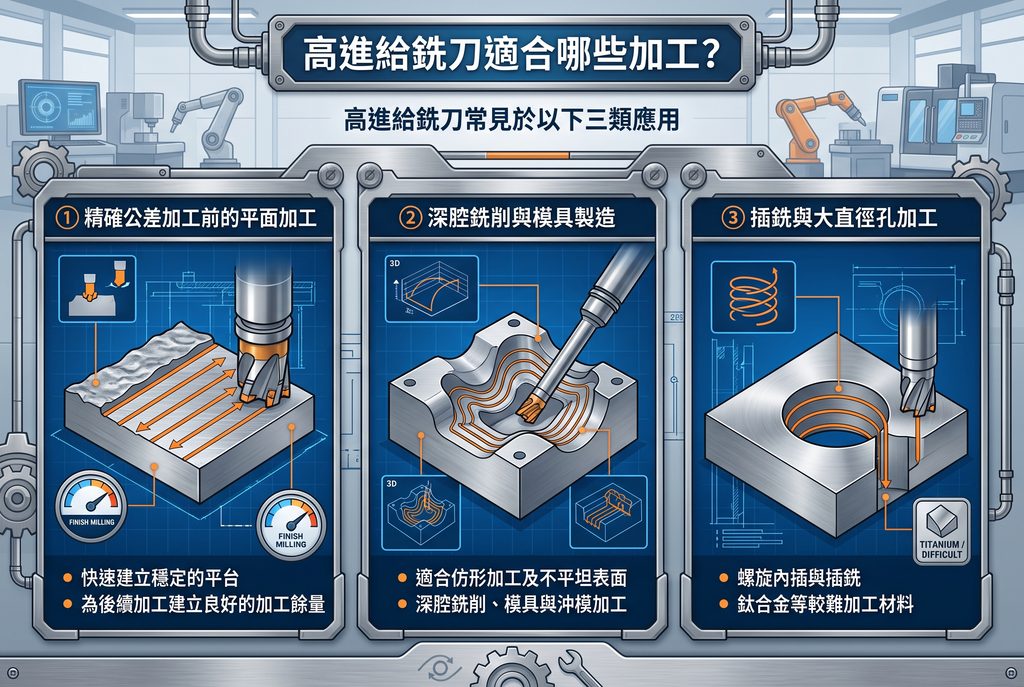
高進給銑刀常見於以下三類應用:
① 精確公差加工前的平面加工
高進給平面銑削可用於快速建立穩定的平台,為後續加工建立良好的加工餘量。
② 深腔銑削與模具製造
高進給銑削適合仿形加工及不平坦表面,也可應用於深腔銑削、模具與沖模加工。
③ 插銑與大直徑孔加工
高進給銑削也可以應用於螺旋內插與插銑,尤其適合鈦合金等較難加工材料。
因此,如果現場經常遇到:
- 深腔加工
- 長懸伸加工
- 模具粗加工
- 大量材料去除
- 鈦合金或高溫合金加工
- 不鏽鋼、合金鋼加工
- 傳統銑削容易振刀
就值得評估高進給銑削是否適合導入。
Boehlerit 高進給銑刀怎麼選?
Boehlerit 高進給銑削系統並不是只有一種刀體,而是依照齒數、刀片結構及加工條件提供不同系統。
目前的高進給銑削產品,主要可從 BETAtec 90P Feed、DELTAtec 90P Feed 與 THETAtec 25N Feed 來理解。
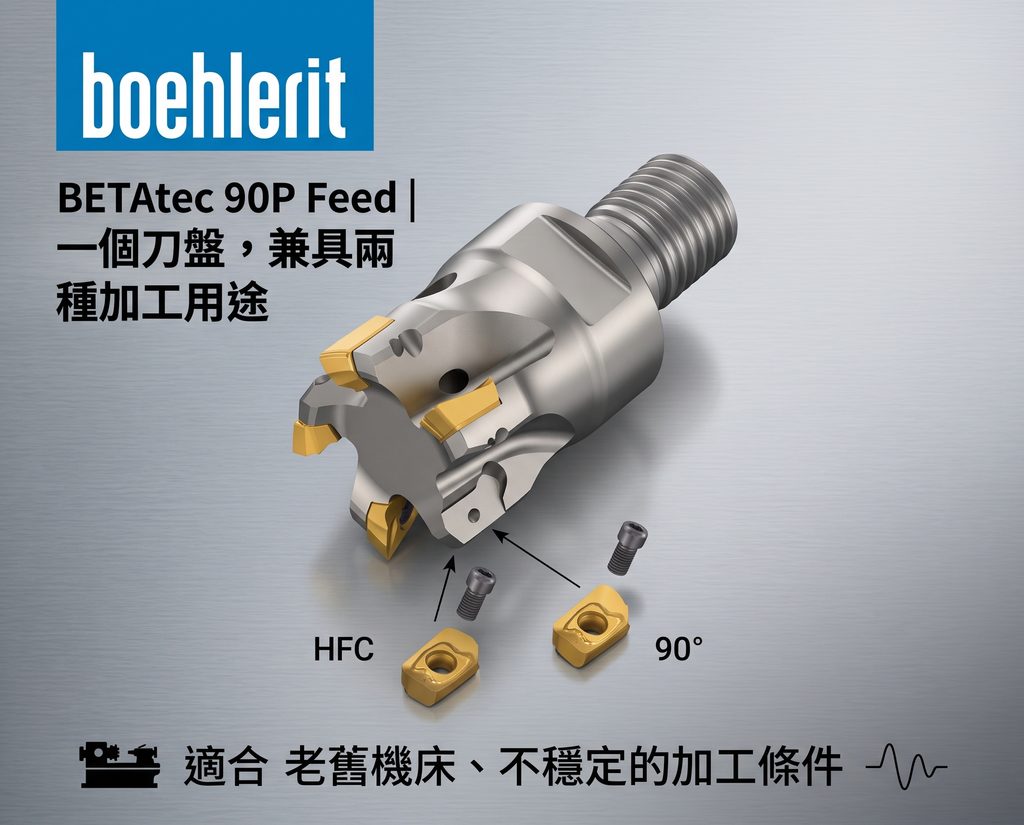
BETAtec 90P Feed|一個刀盤,兼具兩種加工用途
BETAtec 90P Feed 的特色是一個刀盤可對應兩種應用:
- 90° 銑削
- 高進給銑削(HFC)
兩種應用皆採用 2 個切削刃。
因此,對於同時需要高進給粗加工與 90° 方肩加工的工廠而言,可以透過同一刀體搭配不同刀片,增加刀具系統的彈性。BETAtec 90P Feed 的多功能設計可提高效率與靈活性,同時降低刀具與相關庫存成本。
適合考慮 BETAtec 的加工情境
- 希望一套刀體支援不同加工用途
- 模具與一般機械零件加工
- 機台剛性或加工條件較不穩定
- 需要兼顧高進給與 90° 方肩加工
Boehlerit 也特別指出,BETAtec 的設計適合老舊機床與較不穩定的加工條件。
DELTAtec 90P Feed|4 刃高進給,兼具 90° 銑削
如果加工條件較穩定,並希望進一步提高材料去除效率,可以評估 DELTAtec 90P Feed。
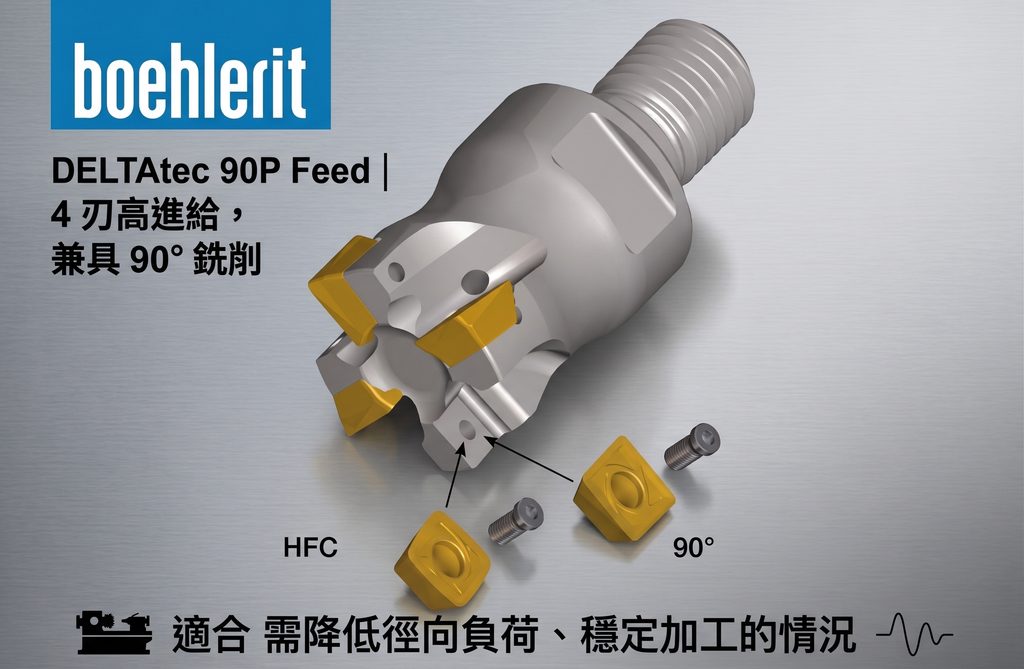
DELTAtec 90P Feed 同樣採用「一個刀盤、兩種應用」的多功能概念:
- 高進給銑削:4 個切削刃
- 90° 銑削:4 個切削刃
同時採用正角刀盤設計。
相較於 BETAtec 的 2 刃系統,DELTAtec 以較高齒數為特色,因此在機台、工件與加工條件允許的情況下,可以透過齒數與進給速度的搭配,提高整體加工效率。
DELTAtec 的另一個重要特色:低進入角
DELTAtec 90P Feed 的高進給幾何進入角約為 10°。
Boehlerit 表示,這種幾何設計能使軸向切削力 Fc 高於徑向力 Fr,並透過特殊半徑切削刃改善切削力分布。
因此,對於需要降低徑向負荷的加工情境,例如:
- 深腔加工
- 長懸伸
- 模具加工
- 較容易產生振動的加工
DELTAtec 90P Feed 是值得評估的高進給方案。
THETAtec 25N Feed|8 刃高進給系統
除了正角高進給系統之外,Boehlerit 也提供 THETAtec 25N Feed。
此系統採用雙面 8 刃刀片,最大軸向切深約 1.4 mm,並增加正角後角設計,可支援直線與螺旋插補加工。
因此,在追求多刃數、高效率材料去除,或需要搭配插補加工策略的應用中,可以將 THETAtec 納入選刀評估。
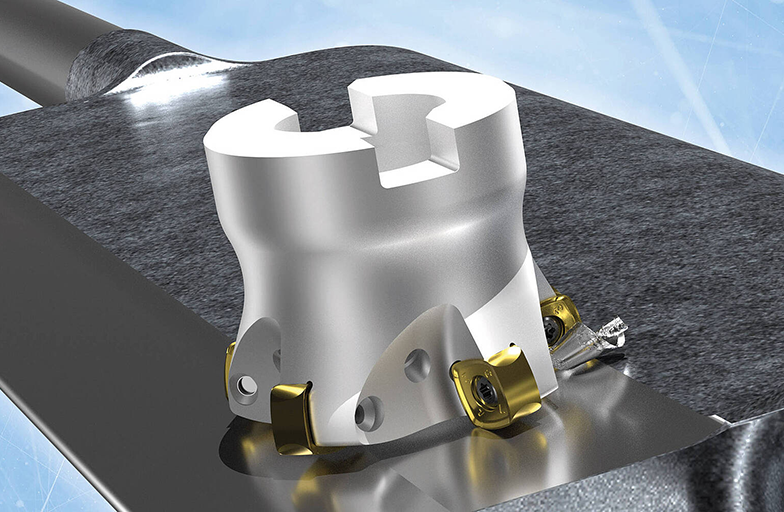
Boehlerit 高進給銑刀選擇比較
| 系統 | 切削刃數 | 主要特色 | 適合加工方向 |
|---|---|---|---|
| BETAtec 90P Feed | 2 刃 | HFC+90°兩用、多功能刀盤 | 一般粗加工、模具、加工條件較不穩定 |
| DELTAtec 90P Feed | 4 刃 | HFC+90°兩用、低進入角 | 加工條件較穩定、追求較高材料去除率 |
| THETAtec 25N Feed | 8 刃 | 雙面多刃、高進給 | 高效率粗加工、插補/插銑應用 |
實際選擇時,不應只看刀具直徑或齒數,而應同時考量機台馬力、主軸轉速、刀具懸伸、工件材質、工件剛性、加工深度與刀路策略。
Boehlerit 高進給銑刀 成功案例
真正評估高進給銑削的價值,最直接的方法就是比較實際加工結果。
以下是 Boehlerit 高進給銑刀的實際應用案例。
案例一|TA6V 鈦合金:材料去除率提升 110%
在航太產業 TA6V 鈦合金加工案例中,原使用 Ø32 mm、Z=5 的刀具,切削條件為:
- Vc:60 m/min
- fz:0.48 mm
- ap:0.5 mm
- 材料去除率 Q:23 cm³/min
- 刀具壽命:1 個工件/240 分鐘
Boehlerit 採用 DELTAtec 90P Feed BF90 SD14.063 Z06,搭配 SDMT140520MMH BCM35M 刀片:
- 刀盤:Ø63 mm
- Z:6
- Vc:76 m/min
- fz:0.40 mm
- ap:1.1 mm
- 材料去除率 Q:48 cm³/min
- 刀具壽命:1 個工件/150 分鐘
案例結果顯示,材料去除率由 23 cm³/min 提升至 48 cm³/min,提升約 110%;加工時間則由 240 分鐘縮短至 150 分鐘,減少約 37.5%。
這個案例特別值得注意的是,高進給加工的效率並不單純來自提高 fz,而是透過刀具直徑、齒數、切深與切削速度的整體組合,重新建立加工條件。
案例二|17-4 PH 析出硬化不鏽鋼:加工長度由 500 mm 提升至 7,300 mm
在 17-4 PH 析出硬化不鏽鋼加工案例中,原使用 Ø100 mm、6 齒刀具:
- Vc:283 m/min
- fz:0.1 mm
- ap:2.0 mm
- 刀具壽命:500 mm
Boehlerit 採用 DELTAtec 90P Feed BF90 SD18.100 Z06,搭配 SDMT180630SR-MMH BCM35M:
- Ø100 mm
- 6 齒
- Vc:150 m/min
- fz:0.6 mm
- ap:2.0 mm
- 刀具壽命:7,300 mm
案例結果顯示,刀具壽命由 500 mm 提升至 7,300 mm,同時生產時間由約 6 小時縮短至 2.6 小時。
這個案例也說明,高進給銑削的價值不能只看單一刀片價格,而應從整體加工時間與刀具使用壽命評估。
案例三|GG25 灰鑄鐵:加工時間由 160 秒縮短至 100 秒
在 GG25 灰鑄鐵面銑案例中,競爭刀具使用 Ø80 mm、7 齒系統:
- Vc:704 m/min
- Vf:2,700 mm/min
- fz:0.14 mm
- ap:1.3 mm
- 刀片壽命:23 pcs/每刃
- 加工時間:160 秒
Boehlerit DELTAtec 90P Feed BF90 SD14.080 Z07 搭配 SDMW140520-SR BCK15M:
- Vc:250 m/min
- Vf:4,500 mm/min
- fz:0.65 mm
- ap:1.3 mm
- 刀片壽命:33 pcs/每刃
- 加工時間:100 秒
案例結果顯示,加工時間由 160 秒縮短至 100 秒,刀片壽命也由 23 pcs/每刃提升至 33 pcs/每刃;資料顯示客戶每年可節省約 666 小時加工時間,以及 €16,500。
高進給銑刀常見問題 FAQ
Q1:高進給銑刀是不是只要把 F 值調高就可以?
不是。
高進給銑削的核心是刀具幾何+切屑變薄效應+高每齒進給量+淺切削深度。
如果只是單純提高機台 F 值,卻沒有同步確認刀片、齒數、主軸轉速與每齒進給量,可能導致刀具負荷過高,甚至產生跳刀或崩刃。
Q2:高進給銑刀適合小型加工機嗎?
不一定要使用大型機台。
高進給銑削因為採用較淺的軸向切深及較低的徑向切削負荷,在適當條件下,中小型加工機也可以使用。
不過,實際效果仍取決於主軸馬力、進給軸能力、刀具直徑、懸伸及工件剛性。
因此,比起「機台大小」,更重要的是機台是否能穩定執行對應的切削參數。
Q3:高進給銑刀適合深腔加工嗎?
適合,而且深腔加工正是高進給銑削常見的應用之一。
高進給刀具透過較小的進入角,使切削力更多朝軸向傳遞,可降低徑向負荷,因此對長懸伸與深腔加工具有優勢。
但實際可使用的懸伸長度仍須依刀具直徑、刀桿、夾持方式、機台與工件剛性判斷。
Q4:高進給銑刀加工後表面會比較粗嗎?
高進給銑刀主要定位在高效率材料去除,因此不能單純用精加工刀具的表面品質標準來評估。
高進給加工的主要目標,是快速且穩定地去除大量材料,並為後續半精加工與精加工建立均勻的加工餘量。
至於是否能減少甚至省略某一道後續加工,仍須依工件幾何、尺寸公差與表面粗糙度要求個別評估。
Q5:BETAtec 和 DELTAtec 要怎麼選?
可以先從加工穩定性與齒數需求判斷。
BETAtec 90P Feed 採 2 刃設計,並可兼具 HFC 與 90° 銑削,適合希望提高刀具系統彈性,或加工條件較不穩定的應用。
DELTAtec 90P Feed 採 4 刃設計,同樣具備 HFC 與 90° 銑削功能,更適合在加工條件穩定時追求較高的材料去除效率。
如果涉及特定材料、機台或懸伸條件,仍建議由刀具工程師依實際加工條件進一步評估。
結語|高進給銑削,不只是提高進給速度
高進給銑削的真正價值,不是單純追求「更快的 F 值」。
它是透過:
小進入角
+ 切屑變薄效應
+ 淺軸向切深
+ 高每齒進給量
+ 合理的刀具齒數與切削參數
重新建立一套高效率的材料去除策略。
從 Boehlerit 的實際案例可以看到,正確選擇高進給銑削系統後,在 TA6V 鈦合金、17-4 PH 析出硬化不鏽鋼、GG25 灰鑄鐵等不同材料上,都能取得加工時間、材料去除率或刀具壽命方面的改善。TA6V 案例更顯示,在相同刀具壽命條件下,材料去除率提升 110%、加工時間減少 37.5%。
不過,高進給銑削並不是「一把刀打天下」。真正能發揮效率的關鍵,在於刀具系統、刀片材質、機台能力、工件材質、懸伸條件與切削參數的整體匹配。
想知道您的加工條件適不適合高進給銑削?
寶怡機械提供 Boehlerit 高進給銑刀系統,包含 BETAtec 90P Feed、DELTAtec 90P Feed、THETAtec 25N Feed 等不同刀具方案。
如果您目前遇到:
- 粗加工時間過長
- 深腔加工容易振刀
- 長懸伸加工效率低
- 刀具壽命不足
- 鈦合金/不鏽鋼/合金鋼加工困難
- 希望提高材料去除率
- 想評估高進給銑刀是否適合現有機台
歡迎提供工件材質、刀具直徑、機台規格、主軸轉速/馬力、目前切削參數及加工照片,由寶怡技術團隊協助評估適合的高進給銑削系統與加工條件。